


 English

孔加工基础知识:粗镗、精镗、锪孔分别怎么用
孔加工基础知识:粗镗、精镗、锪孔分别适合什么时候用
在机械加工里,孔加工是非常高频又讲究细节的工序。同样是做孔,粗镗、精镗、锪孔看着相近,适用场景、加工目标、选用刀具却完全不一样。很多现场师傅选型时容易混淆,选错工艺不仅尺寸超差、表面粗糙度不达标,还会加快刀具损耗、拉高生产成本。
穆格精密工具(杭州)有限公司专注精密孔加工解决方案,是国家高新技术企业、"专精特新"中小企业、浙江省企业研究院。公司有镗削、铣削、刀柄、钻削、非标、硬质合金及附件七大产品体系,标准镗削覆盖φ6—φ850mm全孔径段,非标定制最大φ3000mm,深孔加工可达10-14倍径,以"合理切削方案"服务汽车、风电、工程机械等行业,产品远销意大利、日本等国家和地区。
今天这篇就用直白的现场视角,讲清楚粗镗、精镗、锪孔各自的定位,帮大家快速选对工艺、匹配合适刀具。
01 、粗镗:优先用来快速去余量,打好加工基础
Q & A
适合什么时候用?
粗镗,核心目标不是保证精度,而是高效去除大部分加工余量
适用场景:
1. 毛坯预制孔、铸造孔、锻造孔,余量偏大、孔壁不均匀,需要先把孔修圆、修直;
2. 钻孔之后,孔径离最终尺寸还有较大余量,需要快速扩孔,为后续精加工留均匀精加工余量;
3. 长孔、深孔,前期修正孔的直线度,避免精加工吃刀量忽大忽小,损坏精镗刀;
4. 批量加工,优先提升材料去除效率,缩短加工节拍。
不适合:直接加工到成品尺寸、有严格公差与光洁度要求的孔。
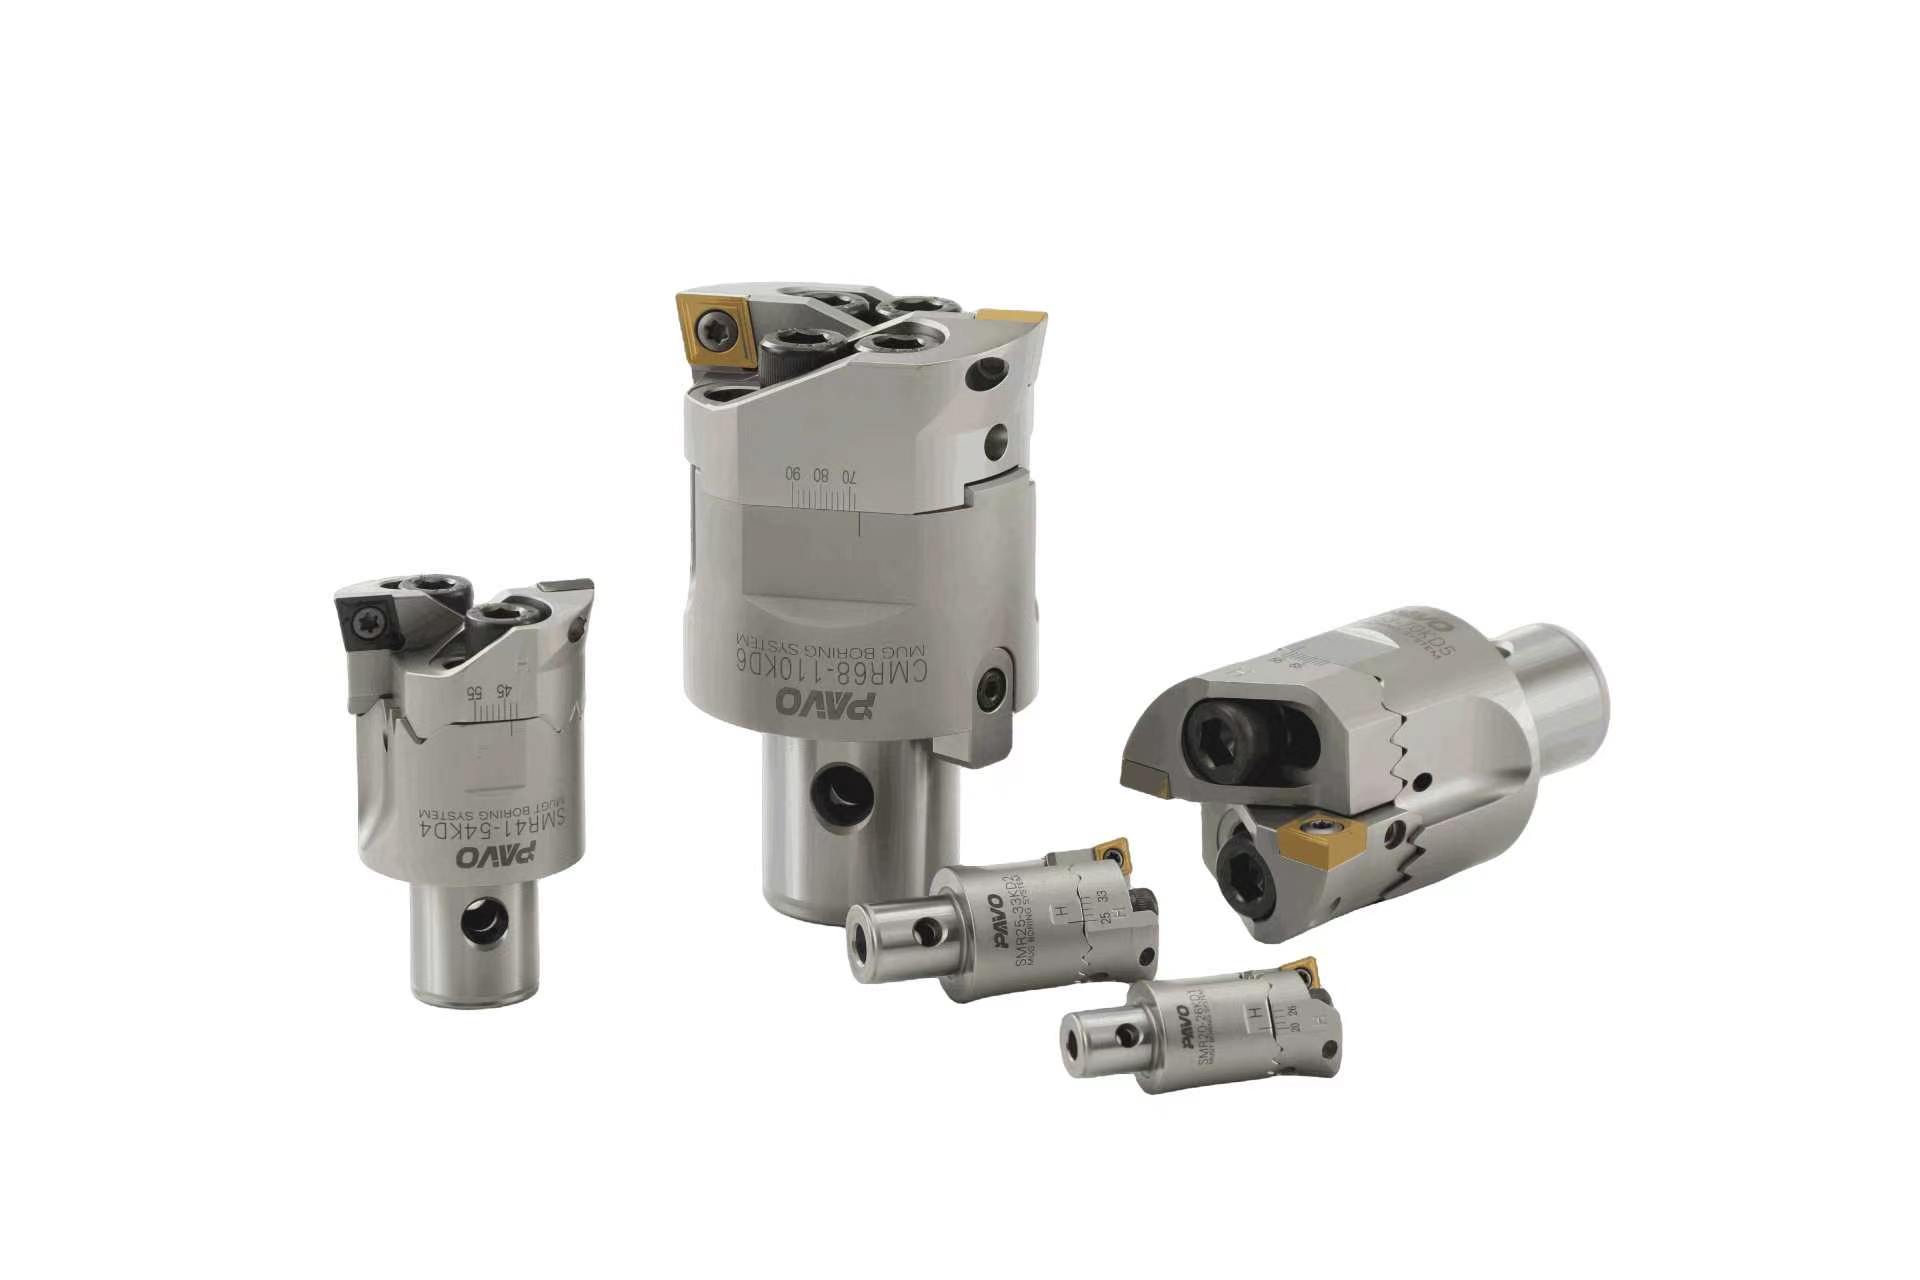
粗镗工序一般会为精镗预留单边0.1~0.3mm余量,具体可根据工件材质和机床刚性调整。粗镗刀具重点关注刚性、排屑能力和抗冲击性。穆格粗镗系列兼顾大进给与稳定性,在钢件、铸铁、铝合金等常见材料上都能稳定切除余量、减少振刀。
小提醒:粗镗阶段不必追求高表面光洁度;但若余量预留不均匀,后续精镗很容易出现尺寸漂移和振纹。
02 、精镗:把控最终尺寸与光洁度,保证孔精度
Q & A
适合什么时候用?
精镗是孔的最终精加工工序,主打尺寸精度、圆度、圆柱度、内孔表面质量。
适用场景:
1. 有严格公差要求的配合孔,轴承孔、阀套孔、液压缸孔、齿轮安装孔等;
2. 图纸对孔内壁粗糙度、圆度、同轴度要求高的工况;
3. 批量生产,需要稳定的孔径一致性,减少人工检测返修;
4. 对珩磨或精铰工艺的前序需要校正孔位置时。
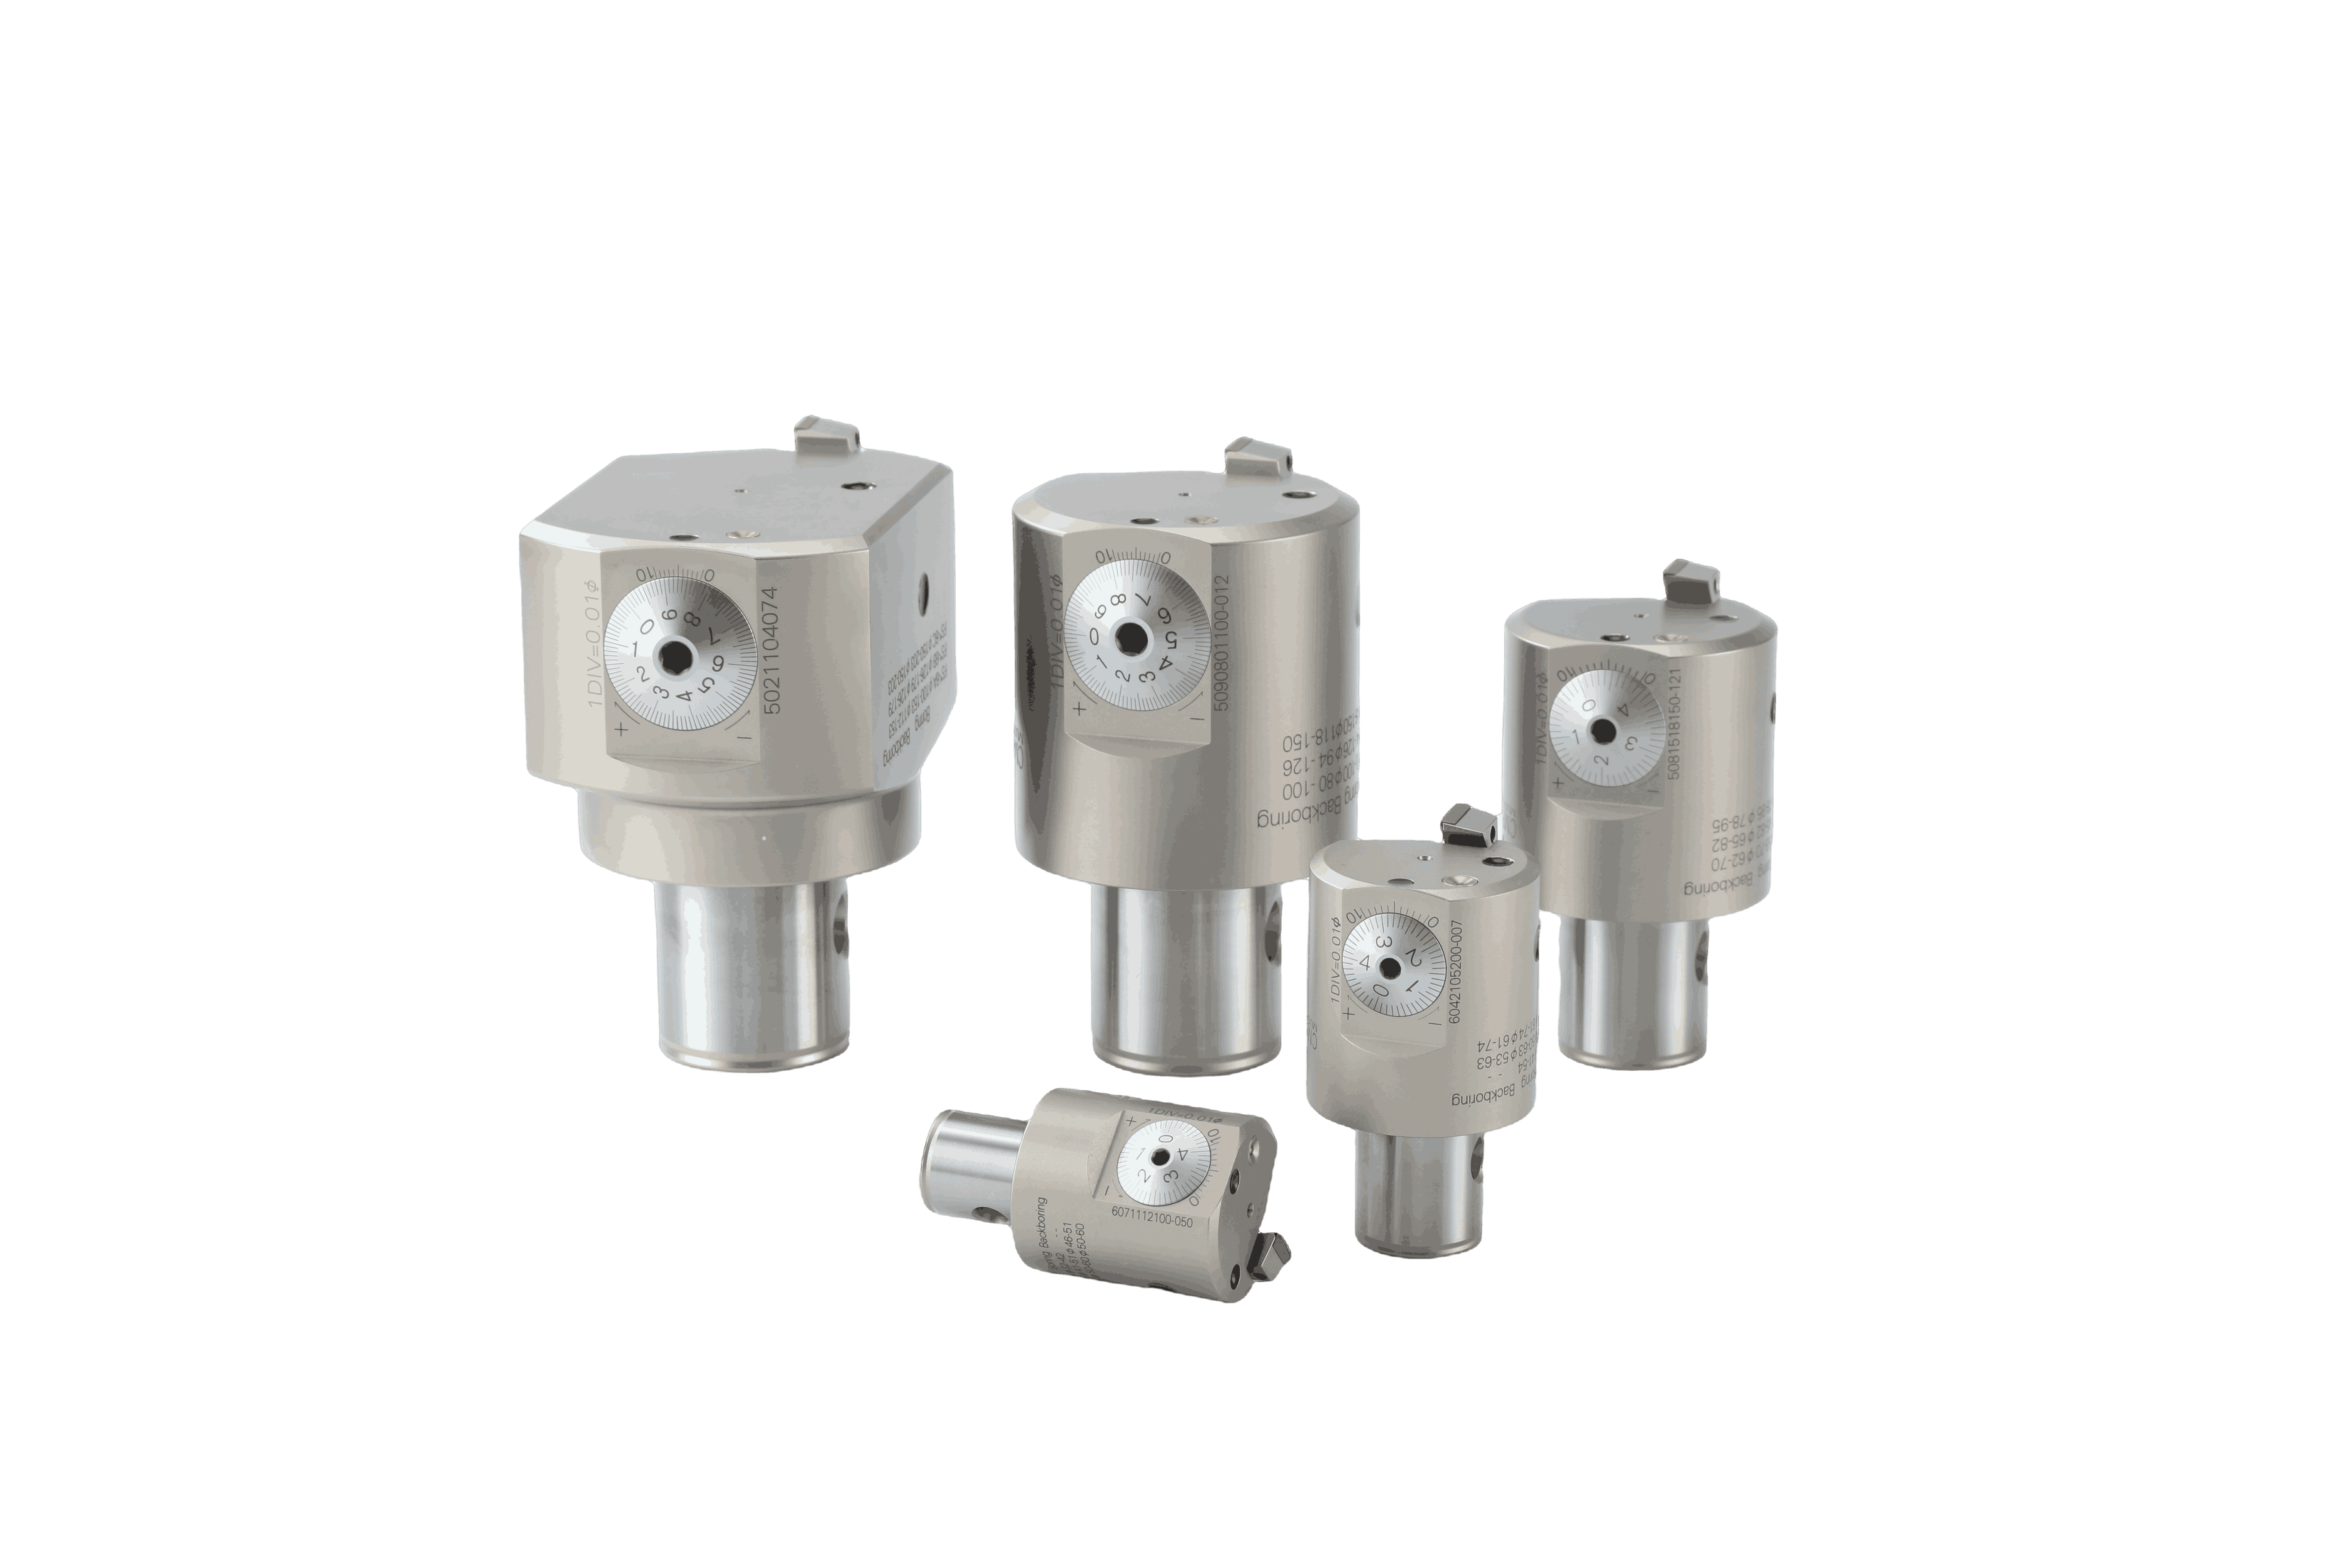
精镗的切削余量很小,吃刀轻,对刀具的微调精度、动平衡、刃口品质要求极高。穆格精密微调精镗刀,刻度微调便捷,调节灵敏,在数控加工中心上可以快速修正孔径,批量生产稳定性强,是精密孔加工里的核心刀具。
不适合:余量很大、毛坯凹凸不平的孔,直接拿精镗刀大吃刀极易崩刃、震刀,精度完全无法保证。
03 、锪孔: 做孔口"成型",沉头/倒角/平面台阶专用

Q & A
适合什么时候用?
很多人会把锪孔和镗孔混为一谈,镗孔是加工孔的内壁,锪孔主要加工孔口位置。一般为非标定制
适用场景:
1. 加工沉头孔,容纳内六角螺丝、沉头螺栓,让螺钉顶面沉入工件表面;
2. 孔口倒角、去毛刺,防止装配时划伤密封圈、轴承、密封件;
3. 加工孔口台阶面、止口平面,保证垫片、法兰、压盖贴合平整;
4. 铸件、钣金、阀体孔口清理,去除钻孔留下的翻边毛刺。
锪孔只加工孔口局部,一般切削深度浅,看重端面平整、无振纹。穆格可根据客户需求定制对应尺寸的锪孔刀具,可适配不同沉头角度、沉头深度,一次成型,省去二次手工打磨,提升装配一致性。
不适合:用来加工孔的内径、修正孔的直线度和内部尺寸,锪孔刀具结构不支持长距离内孔切削。
04、结语
孔加工工艺没有绝对好坏,只有合不合适。粗镗扛效率,精镗保精度,锪孔做孔口成型,三者搭配起来,才能兼顾产能、良率和刀具成本。
穆格精密工具(杭州)持续聚焦精密镗削、锪孔刀具方案,可根据您的工件材质、机床、孔径范围、公差要求,提供刀具选型、切削参数建议。
如果您现场遇到镗孔振刀、尺寸不稳、锪面有刀纹等问题,欢迎和我们技术团队沟通。